
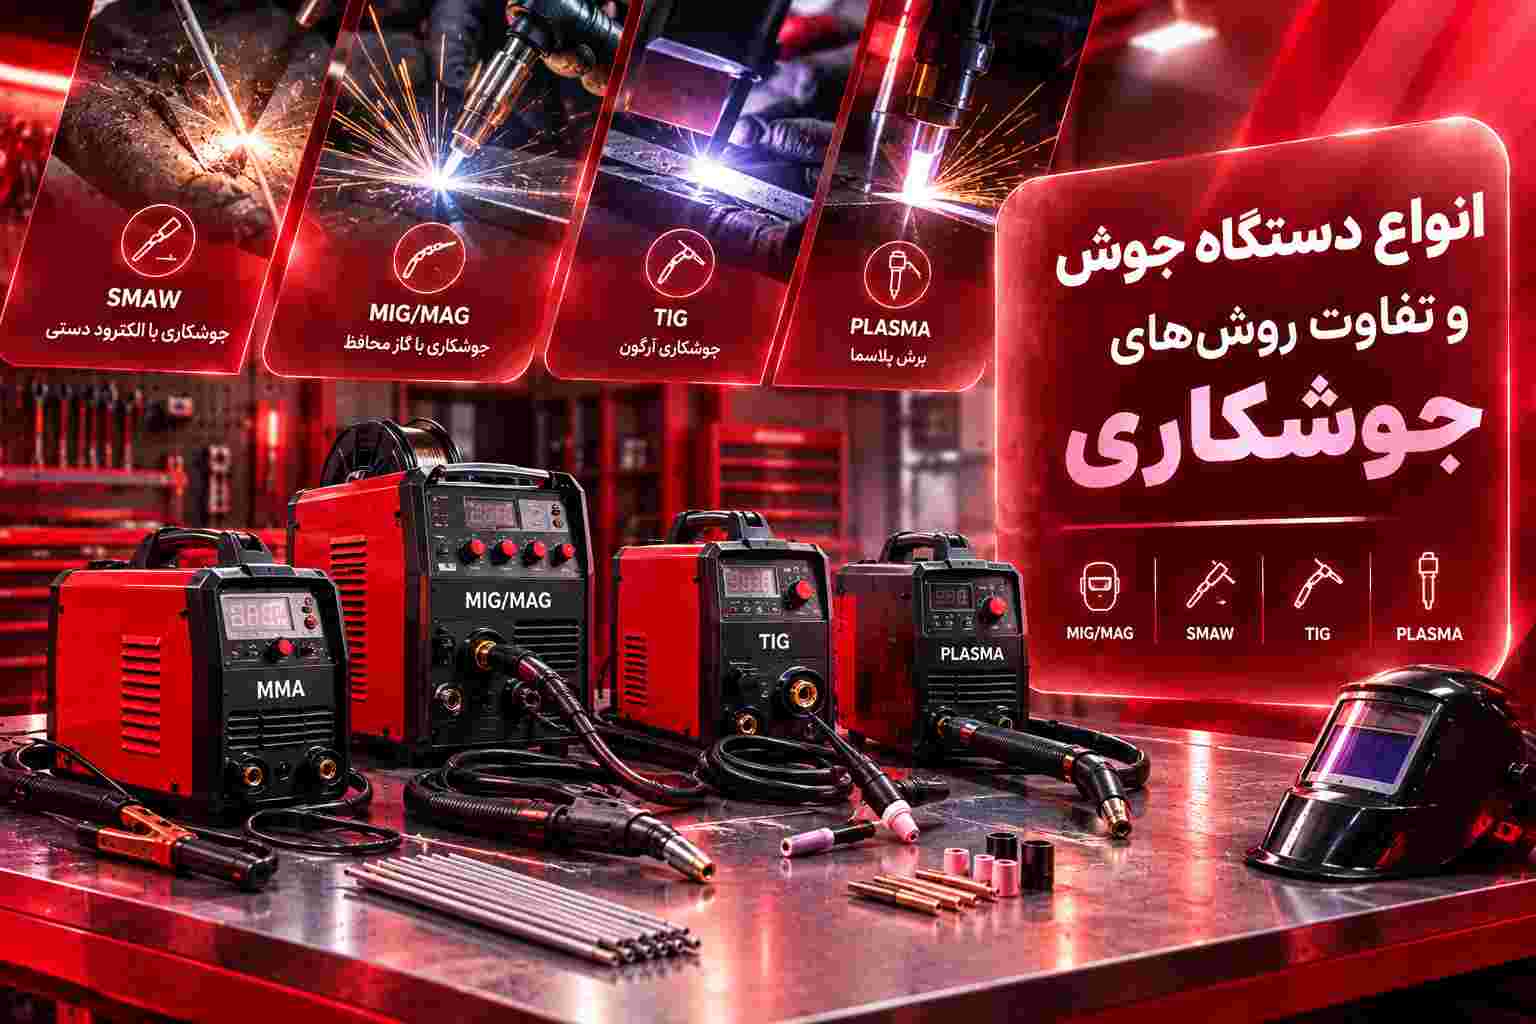
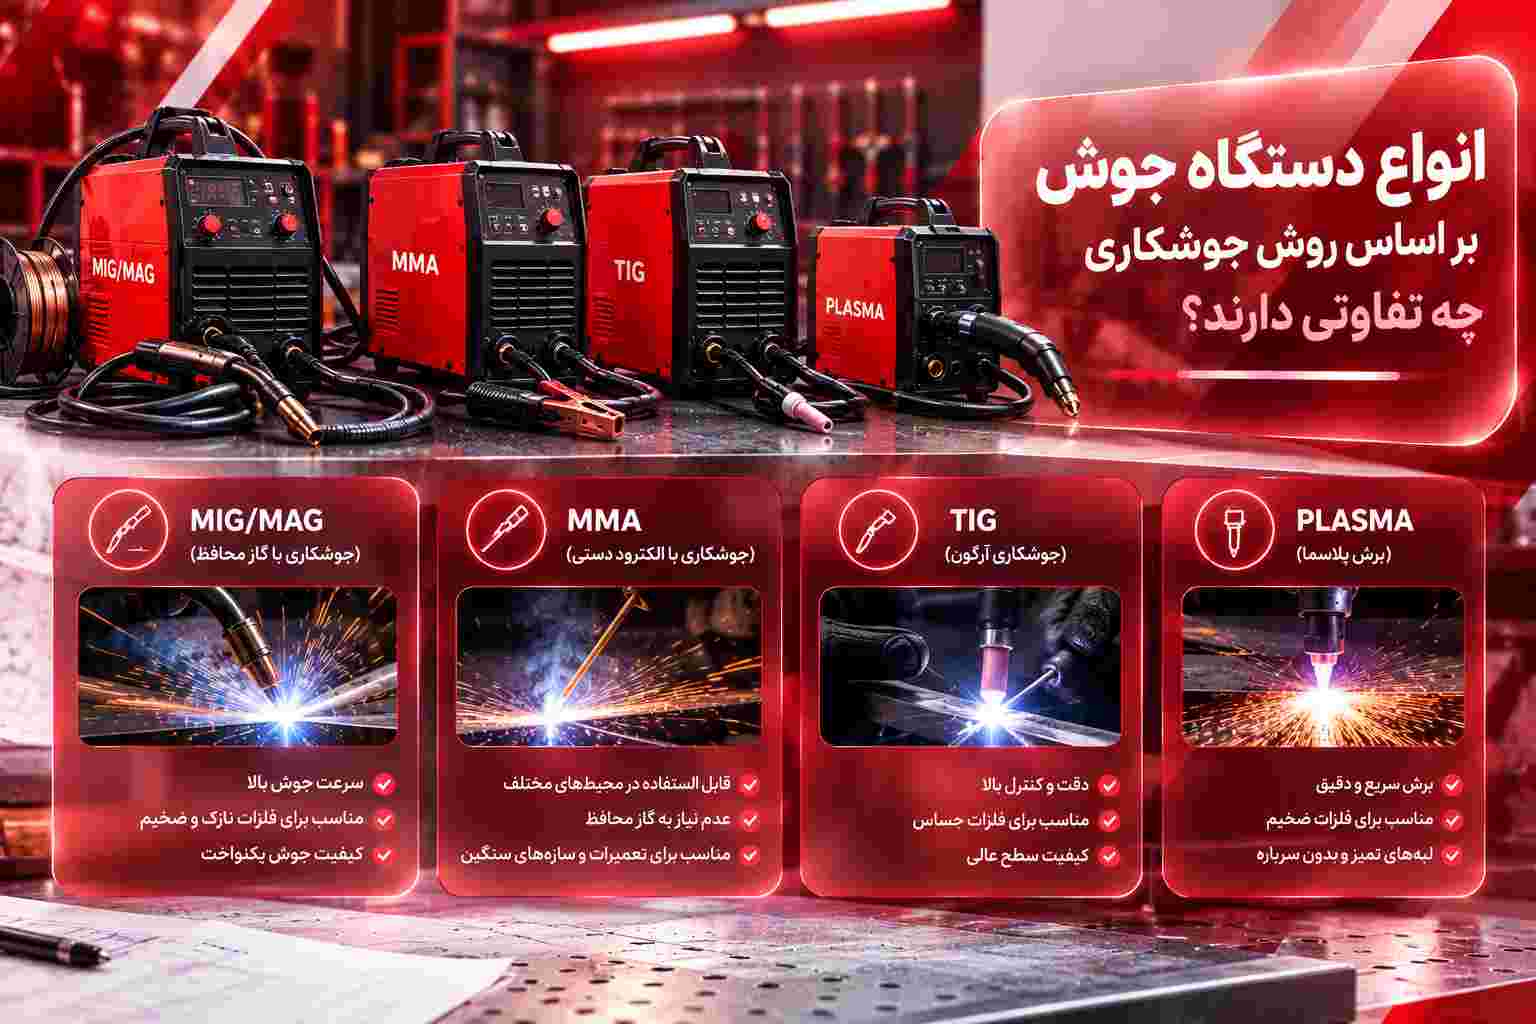
دستگاه های جوش بر اساس روش ایجاد اتصال، نوع الکترود، نحوه تامین حرارت و کاربرد با یکدیگر تفاوت دارند. دستگاه جوش الکترود دستی برای بسیاری از کارهای ساختمانی و تعمیراتی مناسب است، دستگاه جوش MIG/MAG سرعت بالایی در جوشکاری قطعات فلزی دارد، دستگاه جوش آرگون یا TIG برای ایجاد جوش های دقیق و تمیز استفاده می شود و دستگاه جوش نقطه ای بیشتر برای اتصال ورق های فلزی کاربرد دارد. انتخاب و خرید دستگاه جوش مناسب به جنس و ضخامت قطعه، کیفیت مورد انتظار، محل کار و حجم جوشکاری بستگی دارد.
در ادامه، انواع دستگاه جوش را بر اساس روش جوشکاری بررسی می کنیم تا بتوانید تفاوت عملکرد، مزایا و کاربرد هر مدل را بهتر بشناسید.
مقایسه 7 نوع دستگاه جوش در یک نگاه
جدول زیر تفاوت های اصلی این 7 روش را از نظر سازوکار، تجهیزات و کاربرد نشان می دهد.
| نوع دستگاه جوش | روش ایجاد اتصال | الکترود یا ماده مصرفی | گاز محافظ | کاربرد اصلی |
|---|---|---|---|---|
| الکترود دستی (MMA) | قوس الکتریکی | الکترود روکش دار مصرفی | ندارد | تعمیرات و سازه های فلزی |
| MIG | قوس الکتریکی | سیم جوش مصرفی | گاز خنثی | آلومینیوم و فلزات غیر آهنی |
| MAG | قوس الکتریکی | سیم جوش مصرفی | گاز فعال یا مخلوط گازی | فولاد کربنی و تولید صنعتی |
| TIG یا آرگون | قوس الکتریکی | تنگستن غیر مصرفی؛ فیلر در صورت نیاز | معمولا آرگون | جوشکاری دقیق و ظریف |
| زیرپودری (SAW) | قوس الکتریکی زیر لایه فلاکس | سیم جوش مصرفی و فلاکس | فلاکس نقش محافظ دارد | قطعات ضخیم و جوش های طولانی |
| مقاومتی نقطه ای | گرمای حاصل از مقاومت الکتریکی همراه با فشار | الکترودهای مسی؛ بدون سیم جوش معمول | ندارد | اتصال ورق های روی هم |
| لیزری | انرژی متمرکز پرتو لیزر | معمولا بدون الکترود؛ فیلر در صورت نیاز | بسته به فرایند | قطعات دقیق و تولید پیشرفته |
1. دستگاه جوش الکترود دستی یا MMA
دستگاه جوش الکترود دستی که با نام های MMA و SMAW نیز شناخته می شود، با ایجاد قوس الکتریکی بین الکترود روکش دار و قطعه کار، فلز را ذوب می کند. روکش الکترود هنگام جوشکاری گاز محافظ و سرباره ایجاد می کند و از حوضچه مذاب در برابر آلودگی های محیطی محافظت می کند.
این دستگاه به دلیل ساختار ساده و قابلیت حمل، در کارگاه ها، پروژه های ساختمانی، تعمیرات و بسیاری از فعالیت های صنعتی کاربرد دارد.
مزایای دستگاه جوش الکترود دستی:
- حمل و استفاده نسبتا آسان
- مناسب برای بسیاری از کارهای تعمیراتی و ساختمانی
- امکان جوشکاری در فضای باز با انتخاب الکترود مناسب
- نیاز کمتر به تجهیزات جانبی نسبت به بعضی روش ها
محدودیت ها:
- نیاز به تعویض الکترود در حین کار
- تولید سرباره و نیاز به پاکسازی پس از جوشکاری
- وابستگی کیفیت جوش به مهارت اپراتور
این روش برای جوشکاری بسیاری از فولادهای ساختمانی مناسب است؛ اما انتخاب الکترود باید با جنس قطعه و شرایط کار تناسب داشته باشد.
2. دستگاه جوش MIG/MAG یا جوشکاری با سیم
در روش MIG/MAG، دستگاه سیم جوش را به صورت پیوسته به محل جوش هدایت می کند و قوس الکتریکی میان سیم و قطعه کار، فلز را ذوب می کند. گاز محافظ نیز از حوضچه مذاب در برابر آلودگی هوا محافظت می کند.
تفاوت اصلی MIG و MAG به نوع گاز محافظ مربوط است. در MIG از گازهای بی اثر و در MAG از گازهای فعال یا ترکیب های گازی فعال استفاده می شود. انتخاب گاز به جنس فلز و فرایند جوشکاری بستگی دارد.
این دستگاه در تولید قطعات فلزی، ساخت سازه ها، تعمیرگاه ها و خطوط تولید کاربرد دارد.
مزایا:
- سرعت جوشکاری بالا
- تغذیه پیوسته سیم و کاهش توقف برای تعویض الکترود
- مناسب برای کارهای تکراری و تولیدی
- امکان ایجاد جوش یکنواخت با تنظیمات درست
محدودیت ها:
- نیاز به سیم جوش و تجهیزات تغذیه سیم
- نیاز به گاز محافظ در بسیاری از کاربردها
- حساسیت بیشتر گاز محافظ به باد و جریان هوای محیط
برای جوشکاری در فضای باز، وزش باد ممکن است گاز محافظ را پراکنده کند و کیفیت جوش را کاهش دهد. در چنین شرایطی باید از محافظت مناسب یا فرایند جایگزین استفاده کرد.
3. دستگاه جوش آرگون یا TIG
دستگاه جوش آرگون که با نام TIG نیز شناخته می شود، از الکترود تنگستن غیرمصرفی برای ایجاد قوس استفاده می کند. گاز محافظ، معمولا آرگون، از ناحیه جوش محافظت می کند و در صورت نیاز، جوشکار فلز پرکننده را به صورت جداگانه اضافه می کند.
این روش برای جوشکاری دقیق و کنترل بهتر حوضچه مذاب مناسب است و در ساخت قطعات استیل، لوله های خاص، تجهیزات صنعتی و قطعاتی که ظاهر جوش اهمیت دارد، کاربرد دارد.
مزایا:
- کنترل دقیق حرارت و حوضچه مذاب
- امکان ایجاد جوش تمیز و باکیفیت
- مناسب برای بسیاری از قطعات نازک و فلزات خاص
- امکان جوشکاری با یا بدون فلز پرکننده، بسته به نوع اتصال
محدودیت ها:
- سرعت پایین تر نسبت به بسیاری از کاربردهای MIG/MAG
- نیاز به مهارت بالاتر اپراتور
- نیاز به گاز محافظ و تمیز بودن سطح قطعه
جوشکاری TIG برای همه پروژه ها اقتصادی ترین گزینه نیست؛ اما زمانی که دقت و کیفیت ظاهری اهمیت بالایی دارد، می تواند انتخاب مناسبی باشد.
4. دستگاه جوش پلاسما
در جوشکاری پلاسما، قوس الکتریکی از میان نازل محدودکننده عبور می کند و به شکل جریان متمرکز پلاسما درمی آید. این روش امکان کنترل دقیق حرارت و تمرکز انرژی در ناحیه جوش را فراهم می کند.
جوشکاری پلاسما در برخی کاربردهای تخصصی، قطعات دقیق و فرایندهای صنعتی استفاده می شود. البته دستگاه های پلاسما ممکن است برای برش فلز نیز به کار بروند؛ دستگاه برش پلاسما با دستگاه جوش پلاسما یکسان نیست و باید هنگام خرید، کاربرد دقیق دستگاه بررسی شود.
مزایا:
- تمرکز بالای انرژی در ناحیه جوش
- امکان کنترل دقیق در کاربردهای تخصصی
- مناسب برای برخی اتصالات حساس و قطعات خاص
محدودیت ها:
- هزینه و پیچیدگی بیشتر در بسیاری از سامانه ها
- نیاز به تنظیم دقیق پارامترها
- کاربرد محدودتر نسبت به روش های رایج جوشکاری
این روش بیشتر برای پروژه هایی مطرح می شود که به کنترل تخصصی قوس و حرارت نیاز دارند.
5. دستگاه جوش زیرپودری یا SAW
در جوشکاری زیرپودری، قوس الکتریکی زیر لایه ای از پودر فلاکس ایجاد می شود. این لایه از قوس و حوضچه مذاب محافظت می کند و میزان پاشش و تماس مستقیم قوس با محیط را کاهش می دهد.
این فرایند بیشتر در تولید صنعتی، ساخت مخازن، لوله های فولادی و جوشکاری قطعات بزرگ کاربرد دارد؛ به ویژه زمانی که طول درز جوش زیاد است و امکان استفاده از تجهیزات ثابت یا مکانیزه وجود دارد.
مزایا:
- نرخ رسوب فلز بالا در کاربردهای مناسب
- مناسب برای جوشکاری طولانی و تولید انبوه
- محافظت قوس زیر لایه فلاکس
- امکان مکانیزه کردن فرایند
محدودیت ها:
- مناسب نبودن برای همه وضعیت های جوشکاری
- نیاز به تجهیزات و آماده سازی تخصصی
- محدودیت در استفاده برای قطعات کوچک یا کارهای پراکنده
به همین دلیل، دستگاه جوش زیرپودری بیشتر در خطوط تولید و پروژه های صنعتی بزرگ استفاده می شود تا تعمیرات روزمره.
6. دستگاه جوش نقطه ای مقاومتی
در جوشکاری نقطه ای، دو یا چند ورق فلزی میان الکترودها قرار می گیرند و با عبور جریان الکتریکی و اعمال فشار، در نقاط مشخص به یکدیگر متصل می شوند. حرارت از مقاومت الکتریکی در محل تماس ایجاد می شود.
این روش در تولید بدنه خودرو، کابینت های فلزی، تجهیزات خانگی و ساخت قطعات ورقی کاربرد زیادی دارد.
مزایا:
- سرعت بالای اتصال در تولید انبوه
- مناسب برای اتصال ورق های روی هم
- امکان تکرارپذیری مناسب در شرایط کنترل شده
- عدم نیاز به سیم جوش یا الکترود مصرفی روکش دار در روش معمول
محدودیت ها:
- نیاز به دسترسی مناسب به دو طرف قطعه در بسیاری از دستگاه ها
- کاربرد محدود برای شکل ها و ضخامت های خاص
- نیاز به کنترل دقیق جریان، زمان و فشار الکترودها
جوش نقطه ای برای اتصال ورق ها مناسب است؛ اما جایگزین عمومی جوش قوسی برای ساخت انواع اتصالات فلزی نیست.
7. دستگاه جوش لیزری
جوشکاری لیزری با متمرکز کردن انرژی پرتو لیزر روی محل اتصال، فلز را ذوب می کند و امکان ایجاد جوش با ناحیه متاثر از حرارت محدود را فراهم می سازد. این روش در تولید دقیق، صنایع خودروسازی، تجهیزات پزشکی و برخی خطوط تولید پیشرفته کاربرد دارد.
مزایا:
- سرعت بالا در کاربردهای مناسب
- تمرکز انرژی روی ناحیه اتصال
- امکان ایجاد جوش دقیق با تغییر شکل حرارتی محدود
- قابلیت یکپارچه سازی با سامانه های اتوماتیک
محدودیت ها:
- هزینه اولیه بالا در بسیاری از تجهیزات
- نیاز به تنظیمات و کنترل تخصصی
- اهمیت آماده سازی و تناسب هندسی قطعات
- نیاز به تدابیر ایمنی ویژه برای پرتو لیزر
جوشکاری لیزری بیشتر برای تولیدات تخصصی و محیط هایی مناسب است که سرمایه گذاری و کنترل فرایند آن توجیه اقتصادی داشته باشد.
مطالعه بیشتر: دستگاه جوش تک فاز بهتر است یا سه فاز؟
تفاوت انواع روش های جوشکاری از نظر سرعت، کیفیت و سهولت کار
روش های جوشکاری از نظر سرعت اجرا، کیفیت ظاهری اتصال، میزان پاشش، تمیزکاری پس از جوش و مهارت مورد نیاز تفاوت دارند. جدول زیر مقایسه ای کلی از 7 روش معرفی شده در این مقاله ارائه می دهد.
| روش جوشکاری | سرعت اجرا | کیفیت ظاهری جوش | میزان پاشش یا آلودگی | مهارت مورد نیاز | تمیزکاری پس از جوش |
|---|---|---|---|---|---|
| الکترود دستی (MMA) | متوسط | وابسته به مهارت جوشکار | معمولا متوسط تا زیاد | متوسط | نیاز به پاکسازی سرباره |
| MIG/MAG | معمولا بالا | یکنواخت با تنظیم صحیح | وابسته به تنظیمات و نوع انتقال فلز | متوسط | معمولا کم با سیم توپر |
| آرگون (TIG) | معمولا پایین تر | بسیار خوب با اجرای صحیح | معمولا بسیار کم | بالا | معمولا کم |
| پلاسما | وابسته به نوع فرایند و کاربرد | مناسب اتصالات دقیق در کاربردهای تخصصی | وابسته به فرایند و تنظیمات | بالا | وابسته به کاربرد |
| زیرپودری (SAW) | بالا در درزهای طولانی | یکنواخت در شرایط کنترل شده | پاشش قوس کم؛ نیازمند جمع آوری فلاکس و پاکسازی سرباره احتمالی | نیازمند آموزش تخصصی | نیاز به جمع آوری فلاکس و بررسی سرباره |
| نقطه ای مقاومتی | بسیار بالا در تولید تکراری | مناسب اتصال نقطه ای کنترل شده | معمولا بدون پاشش قوسی متداول | وابسته به دستگاه و تنظیمات | معمولا بسیار کم |
| لیزری | بالا در کاربردهای مناسب | دقیق با تنظیمات صحیح | معمولا کم، اما وابسته به فرایند | نیازمند آموزش تخصصی | معمولا کم |
این مقایسه کلی است و عملکرد واقعی به جنس و ضخامت قطعه، نوع اتصال، تنظیمات دستگاه و مهارت اپراتور بستگی دارد. همچنین جوش نقطه ای برای اتصال موضعی ورق ها طراحی شده است و سرعت بالای آن را نباید مستقیما با سرعت اجرای یک درز طولانی مقایسه کرد.
برای هر جنس و ضخامت فلز کدام روش جوشکاری مناسب تر است؟
انتخاب روش جوشکاری به جنس و ضخامت فلز، نوع اتصال و تجهیزات موجود بستگی دارد. هر یک از 7 روش معرفی شده، در شرایط مشخصی کاربرد بیشتری دارد.
| جنس یا نوع قطعه | روش های قابل بررسی | نکته مهم |
|---|---|---|
| پروفیل و قطعات فولادی معمولی | MMA و MIG/MAG | MMA برای تعمیرات و MIG/MAG برای بسیاری از کارهای تکراری مناسب است. |
| ورق فولادی نازک | MIG/MAG و TIG | کنترل حرارت اهمیت دارد تا ورق سوراخ نشود یا تغییر شکل زیادی پیدا نکند. |
| قطعات استیل | TIG و MIG/MAG | TIG برای جوش های ظریف و MIG/MAG برای بسیاری از کاربردهای تولیدی مناسب است. |
| قطعات آلومینیومی | TIG یا MIG مخصوص آلومینیوم | دستگاه و تجهیزات باید با آلومینیوم و ضخامت قطعه سازگار باشند. |
| لوله های فلزی | MMA، TIG و MIG/MAG | روش مناسب به جنس لوله، ضخامت، وضعیت جوشکاری و حساسیت اتصال بستگی دارد. |
| ورق های فلزی روی هم | جوش نقطه ای مقاومتی | برای اتصال تکراری ورق ها در خطوط تولید کاربرد دارد. |
| قطعات بزرگ و درزهای طولانی | زیرپودری یا MIG/MAG | زیرپودری برای بسیاری از کاربردهای مکانیزه و درزهای طولانی مناسب است. |
| اتصالات دقیق و قطعات تخصصی | لیزری یا پلاسما | انتخاب روش به جنس قطعه، هندسه اتصال و الزامات فنی پروژه بستگی دارد. |
نکته مهم این است که پلاسما و لیزر برای تمام قطعات ظریف یا ضخیم انتخاب مناسبی نیستند؛ نوع فرایند، تجهیزات و شرایط اجرای اتصال باید مشخص شوند.
تفاوت 7 روش جوشکاری از نظر برق و تجهیزات جانبی
| روش | تجهیزات و مواد مورد نیاز | نکته مهم هنگام انتخاب |
|---|---|---|
| MMA | دستگاه جوش، کابل، انبر الکترود و الکترود روکش دار | جریان خروجی، چرخه کاری و سازگاری با برق محل را بررسی کنید. |
| MIG/MAG | دستگاه، تورچ، فیدر سیم، سیم جوش و معمولا گاز محافظ | ظرفیت تغذیه سیم و امکان استفاده از گاز مناسب اهمیت دارد. |
| TIG | دستگاه سازگار با TIG، تورچ، الکترود تنگستن و معمولا گاز محافظ | نوع جریان و قابلیت دستگاه باید با فلز مورد نظر سازگار باشد. |
| پلاسما | سامانه جوش پلاسما، تورچ و تجهیزات گاز متناسب با فرایند | دستگاه جوش پلاسما را با دستگاه برش پلاسما اشتباه نگیرید. |
| زیرپودری | منبع تغذیه، تغذیه سیم، فلاکس و معمولا سامانه حرکت مکانیزه | برای درزهای طولانی و شرایط تولیدی مناسب تر است. |
| نقطه ای مقاومتی | دستگاه، الکترودهای مقاومتی و سامانه اعمال فشار | ظرفیت دستگاه باید با جنس و ضخامت ورق ها تناسب داشته باشد. |
| لیزری | منبع لیزر، هد جوش و تجهیزات کنترل و ایمنی متناسب | نوع لیزر، توان، محافظت در برابر پرتو و شرایط نصب را بررسی کنید. |
تک فاز یا سه فاز بودن دستگاه به مدل و توان آن بستگی دارد و نمی توان آن را فقط از روی نام روش جوشکاری تعیین کرد. همچنین اینورتر روش جوشکاری مستقلی نیست، بلکه به فناوری منبع تغذیه دستگاه اشاره دارد.
برای هر نوع کار، کدام روش جوشکاری مناسب تر است؟
| نوع کار | روش های پیشنهادی برای بررسی | دلیل انتخاب |
|---|---|---|
| ساخت در و پنجره و پروفیل آهنی | MMA و MIG/MAG | انعطاف پذیری در کارگاه یا سرعت بالاتر در تولید تکراری |
| تعمیرات ساختمانی و کار در فضای باز | MMA | قابلیت حمل و بی نیازی از گاز محافظ خارجی در بسیاری از کاربردها |
| جوشکاری استیل و قطعات ظریف | TIG و MIG/MAG | کنترل دقیق یا سرعت بیشتر بر اساس نیاز پروژه |
| جوشکاری آلومینیوم | TIG یا MIG مخصوص آلومینیوم | امکان جوشکاری با تجهیزات و تنظیمات سازگار با این فلز |
| تولید قطعات ورقی | نقطه ای مقاومتی و MIG/MAG | اتصال تکراری ورق ها یا ایجاد درز جوش |
| ساخت مخازن و درزهای طولانی | زیرپودری و MIG/MAG | امکان افزایش بهره وری در کاربردهای مناسب |
| اتصالات تخصصی و تولید دقیق | لیزری یا پلاسما | امکان تمرکز و کنترل انرژی در کاربردهای متناسب |
این جدول راهنمای اولیه است، نه نسخه قطعی انتخاب دستگاه. برای تصمیم نهایی باید جنس و ضخامت قطعه، شکل اتصال، کیفیت مورد انتظار، حجم کار و بودجه تجهیزات را در نظر گرفت.
پیشنهاد من برای مقاله ات: جدول اول را بعد از معرفی 7 روش جوشکاری قرار بده و سه بخش مربوط به جنس فلز، هزینه و تجهیزات را در ادامه مقاله و قبل از بخش «برای انتخاب دستگاه جوش مناسب به چه نکاتی توجه کنیم؟» بیاور. جدول انتخاب بر اساس نوع کار هم می تواند درست قبل از جمع بندی قرار بگیرد تا کاربر در پایان، اطلاعات را به یک تصمیم عملی تبدیل کند.
برای انتخاب دستگاه جوش مناسب به چه نکاتی توجه کنیم؟
برای انتخاب دستگاه، ابتدا روش جوشکاری مورد نیاز پروژه را مشخص کنید. سپس ویژگی های قطعه و شرایط کار را بررسی کنید.
- جنس فلز: فولاد معمولی، استیل، آلومینیوم و فلزات دیگر ممکن است به فرایند یا تجهیزات متفاوتی نیاز داشته باشند.
- ضخامت قطعه: ضخامت فلز بر شدت جریان، آماده سازی لبه و روش مناسب جوشکاری تاثیر می گذارد.
- کیفیت جوش: اگر ظاهر جوش و کنترل دقیق حوضچه مذاب مهم است، TIG می تواند گزینه مناسبی باشد.
- حجم کار: برای تولید مداوم، روش های سیم جوش یا فرایندهای مکانیزه ممکن است بهره وری بیشتری داشته باشند.
- محیط اجرا: باد، رطوبت، فضای محدود و دسترسی به برق می توانند بر انتخاب دستگاه تاثیر بگذارند.
- هزینه مصرفی و نگهداری: قیمت دستگاه تنها بخشی از هزینه است؛ سیم جوش، الکترود، گاز محافظ، تجهیزات جانبی و نگهداری را نیز محاسبه کنید.
- مهارت اپراتور: روش های مختلف به سطح مهارت و آموزش متفاوتی نیاز دارند.
جمع بندی
انواع دستگاه جوش بر اساس روش جوشکاری، از نظر نحوه ایجاد قوس یا حرارت، مواد مصرفی، سرعت اجرا و کاربرد با هم تفاوت دارند. دستگاه الکترود دستی برای بسیاری از کارهای عمومی مناسب است، MIG/MAG در تولید و جوشکاری سریع کاربرد دارد، TIG برای جوش های دقیق به کار می رود و روش هایی مانند زیرپودری، نقطه ای و لیزری بیشتر در کاربردهای صنعتی یا تخصصی استفاده می شوند.
برای انتخاب درست در خرید دستگاه جوش، جنس و ضخامت قطعه، کیفیت مورد انتظار، حجم کار و شرایط محیطی را در کنار هزینه تجهیزات بررسی کنید. دستگاهی مناسب است که با نیاز واقعی پروژه و الزامات فنی آن هماهنگ باشد.